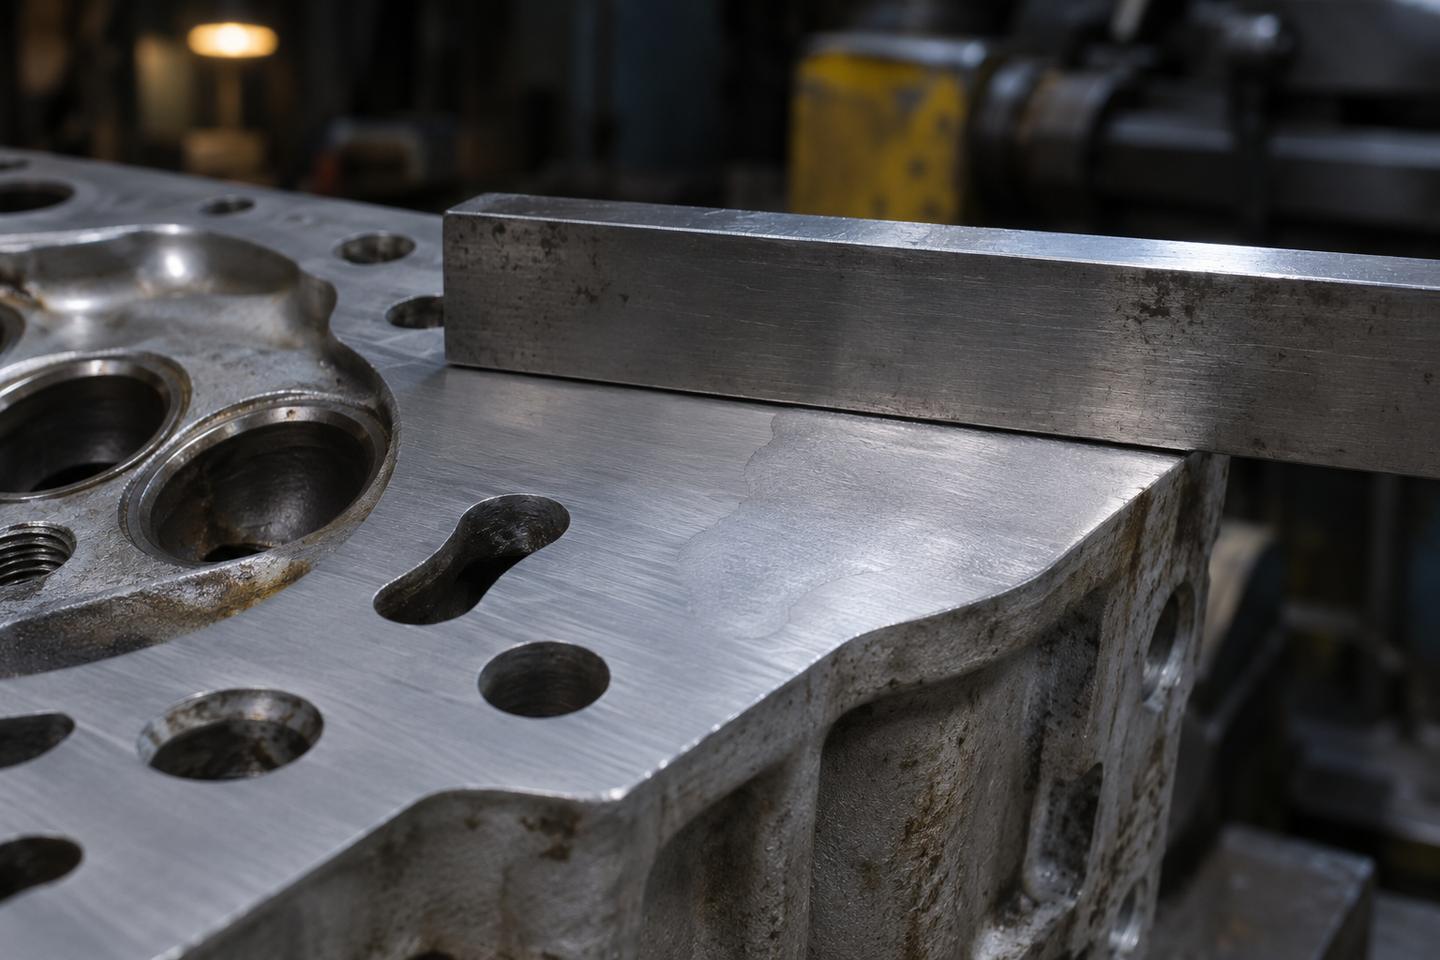
Spawanie głowic aluminiowych
Spawamy głowice aluminiowe wszystkich typów. Po spawaniu głowicę obrabiamy i sprawdzamy jej szczelność.
Zadzwoń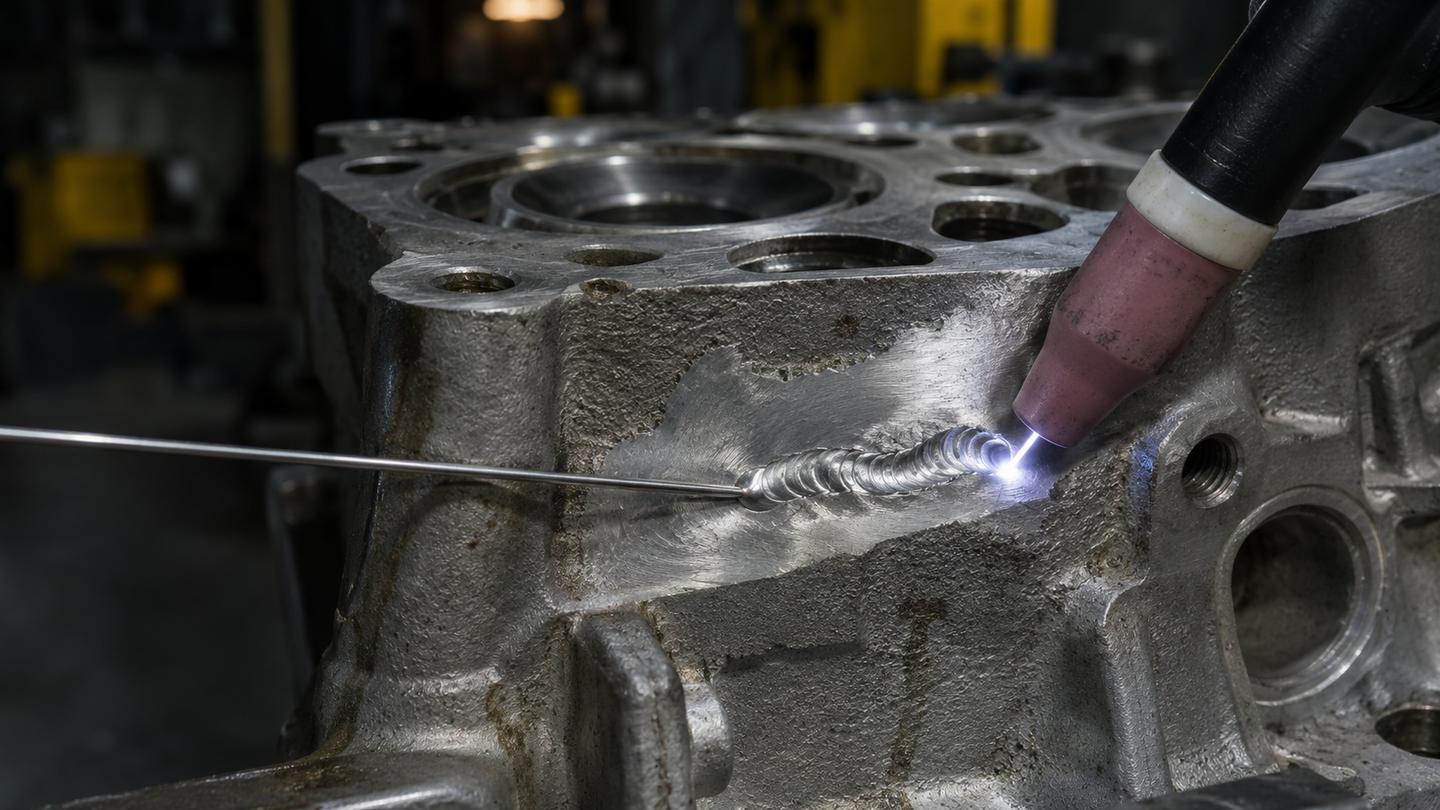
Co w głowicy da się pospawać
W głowicach aluminiowych spawa się najczęściej:
- pęknięcia płaszcza wodnego,
- wyłamane ucha i występy mocujące,
- skorodowane kanały płynu chłodniczego,
- uszkodzone miejsca pod gwinty.
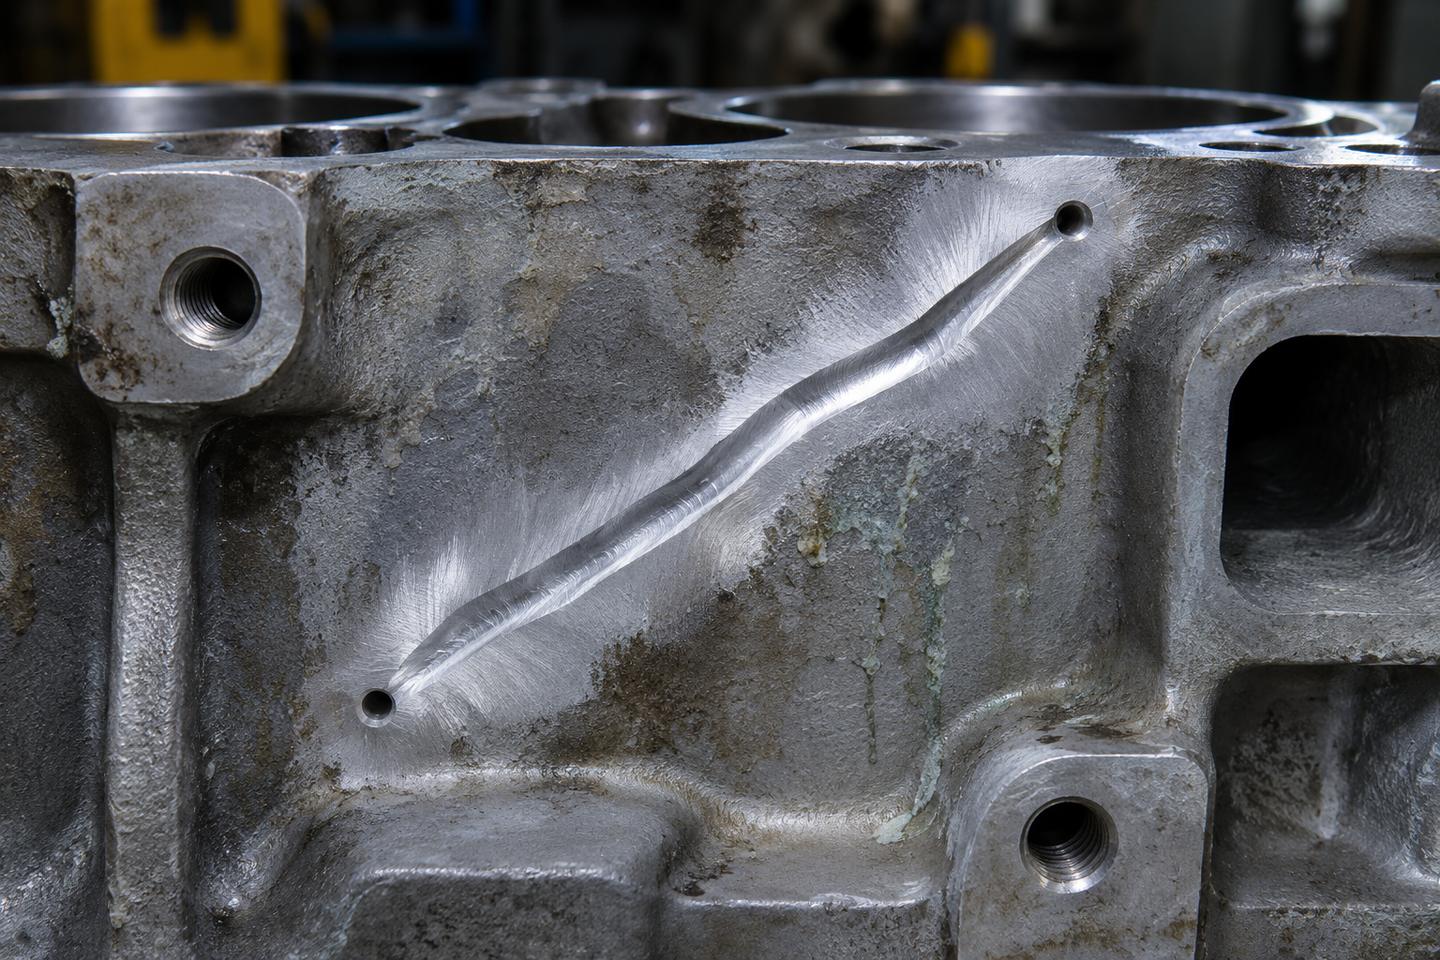
Nie każde pęknięcie opłaca się naprawiać: decyduje, gdzie biegnie i jak daleko sięga. Przed spawaniem pęknięcie wyszlifowuje się na całej długości do zdrowego materiału, a jego końce nawierca, żeby nie biegło dalej.
Dlaczego aluminium spawa się inaczej
Na aluminium zawsze leży cienka warstwa tlenków. Topi się w znacznie wyższej temperaturze niż sam metal i nie pozwala spoinie się przetopić.
Dlatego aluminium spawa się zwykle metodą TIG prądem przemiennym: w jednej połówce cyklu łuk zrywa tlenki, w drugiej przetapia metal.
Czystość
Odlew nasiąknięty olejem i płynem czyści się przed spawaniem. Brud i tlenki zostawiają w spoinie pory.
Podgrzanie
Duży odlew podgrzewa się przed spawaniem: ciepło rozkłada się równiej, a z materiału uchodzi wilgoć.
- Połówka dodatnia
Łuk czyści powierzchnię z tlenków.
- Połówka ujemna
Łuk przetapia metal i wtapia spoiwo.
Po spawaniu: obróbka i próba szczelności
Ciepło spawania może odkształcić głowicę. Dlatego po spawaniu płaszczyznę obrabia się ponownie, a szczelność sprawdza próbą ciśnieniową.
Spawamy i obrabiamy także głowice 4- i 6-cylindrowe.